Hỏa kế đo nhiệt độ băng thép trong dây chuyền mạ kẽm nhúng nóng liên tục
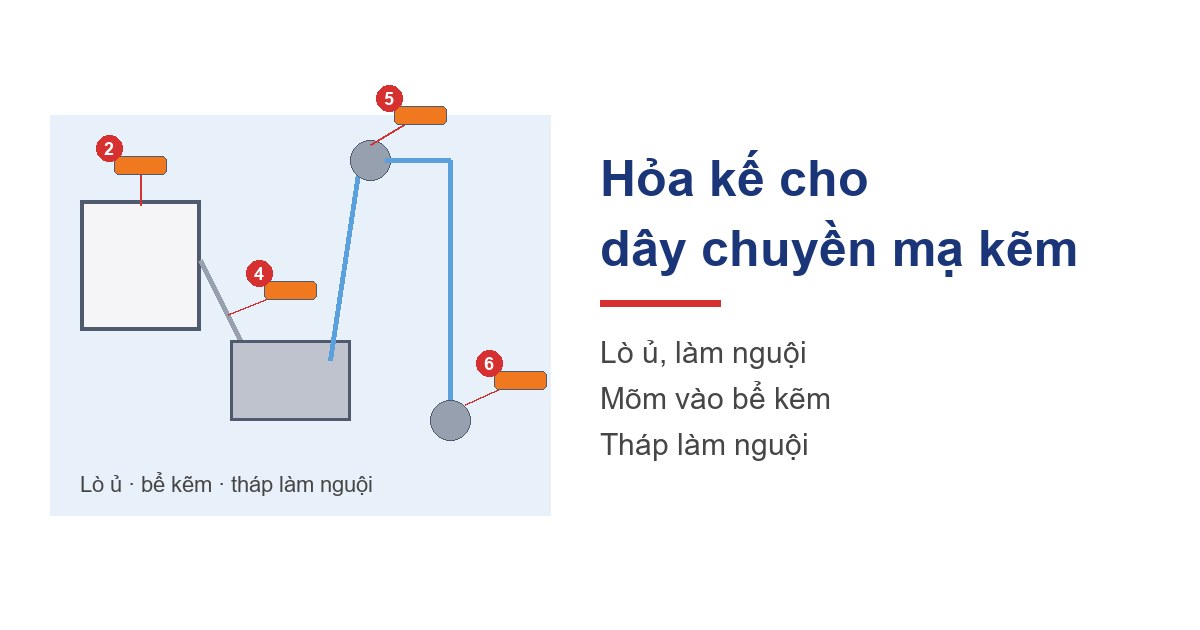
Trong dây chuyền mạ kẽm nhúng nóng liên tục, băng thép được làm sạch, ủ trong lò khí bảo vệ, làm nguội đến gần nhiệt độ bể kẽm, nhúng qua bể kẽm nóng chảy, sau đó được dao gió gạt lớp kẽm và làm nguội trong tháp làm nguội.
Nhiệt độ ở mỗi bước ảnh hưởng trực tiếp đến độ bám và chất lượng lớp kẽm. Bài này trình bày 6 vị trí đo và cách chọn hỏa kế Keller cho từng vị trí.
Các vị trí đo
| Vị trí | Mục đích | Model |
|---|---|---|
| 1. Nung sơ bộ | Kiểm soát tốc độ nung băng | CellaTemp PA 20 |
| 2. Lò ủ | Đạt nhiệt độ ủ, cơ tính yêu cầu | CellaTemp PA 40 (hai màu) |
| 3. Vùng làm nguội | Làm nguội về gần nhiệt độ bể kẽm | CellaTemp PA 40 |
| 4. Mõm vào bể kẽm | Nhiệt độ băng khi vào bể | CellaTemp PA 20 |
| 5. Trục đỉnh tháp làm nguội | Lớp kẽm đã đông đặc trước khi chạm trục | CellaTemp PA 29 |
| 6. Cuối đường làm nguội | Băng đủ nguội trước khi cuộn, phủ thụ động | CellaTemp PA 10, đo vào khe trục |
Vì sao nhiệt độ băng vào bể kẽm quan trọng
Băng vào bể nóng hơn bể sẽ làm bể nóng lên, tăng phản ứng sắt – kẽm và sinh xỉ kẽm. Băng nguội hơn làm bể nguội, lớp kẽm bám kém và bể phải cấp thêm nhiệt. Vì vậy băng thường được làm nguội về gần nhiệt độ bể trước khi qua mõm vào bể.
Sau bể kẽm, lớp kẽm phải đông đặc hoàn toàn trước khi băng chạm trục đỉnh tháp làm nguội. Nếu chưa đông, kẽm dính lên trục và để lại vết trên bề mặt. Hỏa kế ngay trước trục đỉnh giúp chỉnh quạt làm nguội theo tốc độ dây chuyền và chiều dày băng.
Thách thức: băng thép sáng có hệ số phát xạ thấp
Băng thép cán nguội sau tẩy rửa có bề mặt sáng, hệ số phát xạ thấp và thay đổi theo mác thép, độ nhám, mức ôxy hóa. Hỏa kế một màu đặt cố định một hệ số phát xạ sẽ sai khi bề mặt thay đổi. Trong lò, bức xạ từ thành lò và ống bức xạ phản xạ lên băng cũng làm số đo cao hơn thực tế.
- Hỏa kế hai màu đo tỷ số bức xạ ở hai bước sóng, ít phụ thuộc hệ số phát xạ hơn, phù hợp vùng nhiệt độ cao.
- Hỏa kế bước sóng ngắn (1,1–1,7 µm, 1,8–2,4 µm) ít nhạy với sai số phát xạ hơn bước sóng dài khi đo kim loại.
- Ống ngắm làm mát che bức xạ phản xạ từ thành lò, chỉ cho hỏa kế nhìn vào băng.
- Đo vào khe giữa băng và trục: khe hình nêm hoạt động gần như vật đen, hệ số phát xạ hiệu dụng cao và ổn định hơn.
Thông số các model
| Model | Dải đo | Bước sóng | Ghi chú |
|---|---|---|---|
| PA 20 | 250–2000 °C | 1,1–1,7 µm | Nung sơ bộ, mõm vào bể; cần ống ngắm làm mát |
| PA 40 | 500–1400 °C | 0,95/1,05 µm | Lò ủ, làm nguội; cần ống ngắm làm mát |
| PA 29 | 150–800 °C | 1,8–2,2 µm | Trục đỉnh tháp làm nguội |
| PA 10 | 0–1000 °C | 8–14 µm | Cuối đường làm nguội, đo vào khe trục |
Lưu ý lắp đặt
- Trong lò ủ và vùng làm nguội có khí bảo vệ, lỗ quan sát phải kín khí; dùng ống ngắm làm mát theo khuyến nghị của Keller.
- Ở cuối đường làm nguội, hướng hỏa kế vào khe giữa băng và trục để có hệ số phát xạ hiệu dụng cao.
- Đồng bộ nhiệt độ với tốc độ dây chuyền, chiều dày băng để điều khiển lò và quạt làm nguội.
- Ghi nhiệt độ theo chiều dài cuộn để truy vết khi có lỗi bề mặt.
Lợi ích
- Lớp kẽm bám tốt, giảm bong tróc.
- Giảm xỉ kẽm, ổn định nhiệt độ bể.
- Tránh vết kẽm dính trục, lỗi bề mặt.
- Tiết kiệm năng lượng lò ủ và bể kẽm.
Các thiết bị đo khác cho dây chuyền mạ kẽm có trong bài đo lường dây chuyền mạ kẽm, độ dày lớp mạ và máy đo độ dày lớp mạ XRF. Phần lò ủ tương tự dây chuyền ủ liên tục.
Câu hỏi thường gặp
Vì sao đo vào khe giữa băng và trục?
Khe hình nêm giữa băng và trục phản xạ bức xạ qua lại nhiều lần, hoạt động gần như vật đen. Hệ số phát xạ hiệu dụng cao và ổn định hơn so với đo trên mặt băng sáng.
Có cần hỏa kế ở mõm vào bể kẽm không?
Rất nên có. Đây là điểm cuối cùng có thể kiểm soát nhiệt độ băng trước khi vào bể, ảnh hưởng trực tiếp đến nhiệt độ bể và chất lượng lớp kẽm.
Dây chuyền mạ màu có dùng được cách này không?
Được. Dây chuyền mạ màu có các lò sấy sơn, nhiệt độ băng thấp hơn, thường dùng hỏa kế cho kim loại nhiệt độ thấp như PA 28.
Keller và TMP
Tăng Minh Phát là đơn vị phân phối độc quyền Keller tại Việt Nam, hỗ trợ khảo sát vị trí đo, chọn model, cung cấp bộ gá, ống ngắm làm mát, phụ kiện và hướng dẫn lắp đặt. Xem thêm hỏa kế cầm tay và cố định Keller.
Thông tin cần gửi khi cần tư vấn
- Công suất, tốc độ dây chuyền, dải chiều dày băng
- Các vị trí cần đo
- Kiểu lò ủ, khí bảo vệ
- Kích thước lỗ quan sát, khoảng cách đến băng
- Tín hiệu đưa về PLC, DCS
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com