Đo lường dây chuyền mạ kẽm: độ dày lớp mạ, nhiệt độ, mối hàn
Dây chuyền mạ kẽm nhúng nóng liên tục (CGL) và mạ màu (CCL) là nơi chất lượng tôn được quyết định bởi các phép đo: độ dày lớp mạ kẽm, nhiệt độ strip trong lò ủ, nhiệt độ bể kẽm, vị trí mép băng và lực căng. Bài viết tổng hợp các điểm đo quan trọng, thiết bị phù hợp và kinh nghiệm TMP triển khai cho các nhà máy tôn tại Việt Nam.
Các điểm đo trên dây chuyền mạ kẽm
| Công đoạn | Cần đo / giám sát | Thiết bị |
|---|---|---|
| Đầu vào, hàn nối cuộn | Vị trí mối hàn, lỗ trên strip | Cảm biến phát hiện mối hàn, lỗ |
| Lò ủ | Nhiệt độ strip | Hỏa kế hồng ngoại |
| Bể kẽm | Nhiệt độ bể, nhiệt độ strip vào bể | Cặp nhiệt điện, hỏa kế |
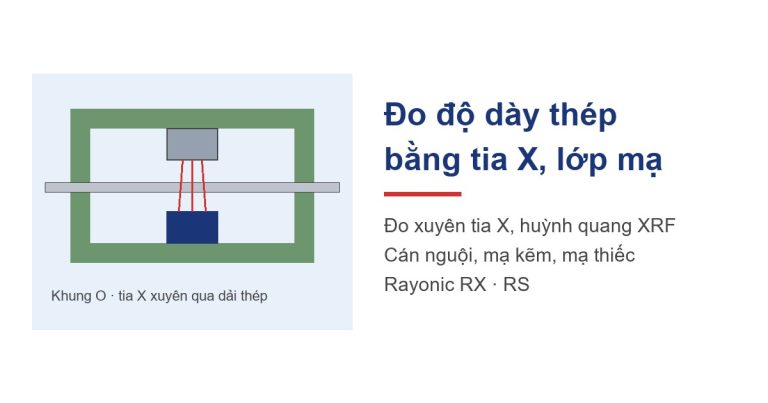
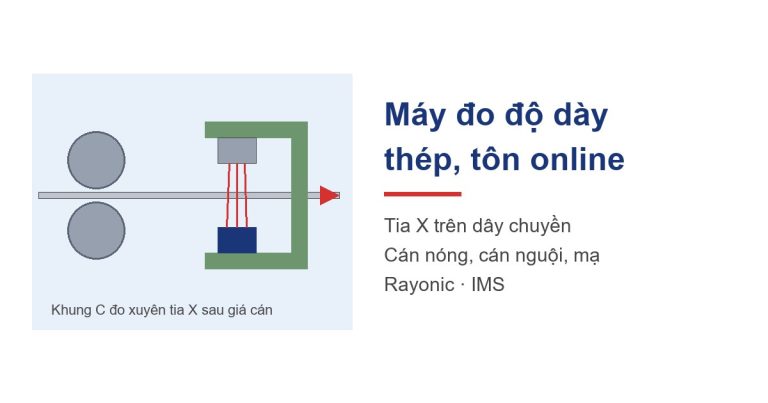
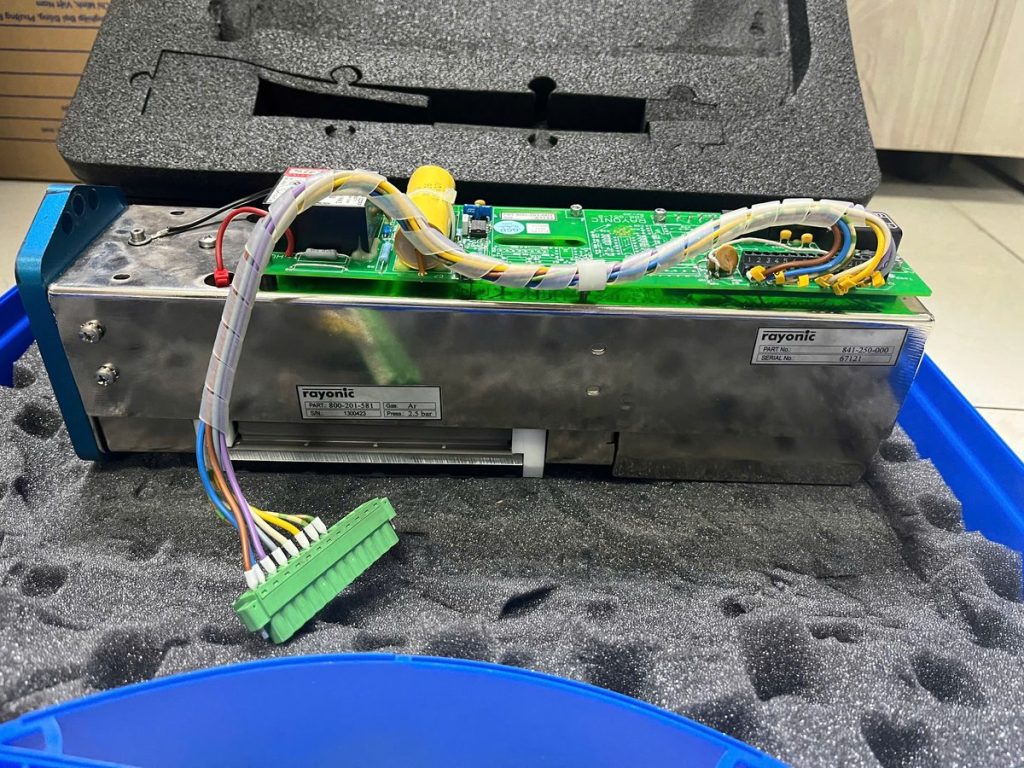
| Dao gió | Khối lượng lớp mạ hai mặt | Máy đo độ dày lớp mạ bằng tia X |
| Toàn tuyến | Vị trí mép, tâm băng; lực căng | Canh biên EPC/CPC, load cell |
| Mạ màu | Nhiệt độ lò sấy sơn | Hỏa kế, cặp nhiệt điện |
Máy đo độ dày lớp mạ kẽm (khối lượng lớp mạ)
Khối lượng lớp mạ được tính bằng g/m² cho cả hai mặt (ví dụ Z80, Z120, Z275). Mạ thiếu thì tôn không đạt tiêu chuẩn chống ăn mòn; mạ dư thì tốn kẽm – nguyên liệu tiêu hao chính của dây chuyền.
- Đo bằng tia X huỳnh quang (online): đầu đo chạy ngang băng ở cả mặt trên và dưới, đo liên tục không tiếp xúc, cho biên dạng lớp mạ theo chiều rộng.
- Kết quả đo phản hồi về điều khiển dao gió (áp suất, khe hở, khoảng cách tới băng) để giữ lớp mạ sát mục tiêu.
- Đo cầm tay, phòng thí nghiệm (từ tính, cân – hòa tan) dùng để đối chứng, không thay được đo online.
Với dây chuyền mạ thiếc, nguyên lý đo tương tự; xem thêm thiết bị cho dây chuyền mạ thiếc.
Đo nhiệt độ strip trong lò ủ và bể kẽm
Nhiệt độ strip quyết định cơ tính tôn sau ủ và độ bám lớp mạ. Strip thép sáng có hệ số phát xạ thấp, thay đổi theo bề mặt, nên cần chọn hỏa kế bước sóng ngắn hoặc hỏa kế hai màu, lắp đúng vị trí để tránh phản xạ từ thành lò. Bể kẽm làm việc khoảng 450–460 °C, thường giám sát bằng cặp nhiệt điện. Xem thêm so sánh hỏa kế, camera nhiệt và cặp nhiệt điện.
Phát hiện mối hàn và lỗ trên strip
Cảm biến quang phát hiện mối hàn nối cuộn và lỗ trên băng giúp dây chuyền tự nâng dao gió, mở con lăn khi mối hàn đi qua, tránh hỏng thiết bị, đồng thời đánh dấu vị trí cắt cuộn. Cảm biến của Pauly (Đức) được dùng phổ biến cho ứng dụng này – xem cảm biến kiểm tra mối hàn Pauly.
Canh biên, lực căng và thu thập dữ liệu
- Hệ thống EPC/CPC giữ băng đi đúng tâm qua lò, bể kẽm, dao gió và máy cuộn.
- Load cell đo lực căng giữa các cụm con lăn.
- Hệ thống Iba ghi đồng bộ khối lượng lớp mạ, áp suất dao gió, tốc độ, nhiệt độ để phân tích lỗi theo từng cuộn.
Dự án thực tế
| Nhà máy | Hạng mục | Năm |
|---|---|---|
| Tôn Phương Nam | Máy đo độ dày lớp mạ bằng tia X Rayonic | 2025 |
| Tôn Phương Nam | Hỏa kế Keller đo nhiệt độ strip | 2023, 2025 |
| Tôn Phương Nam | Hệ thống thu thập dữ liệu Iba; load cell | 2019–2022 |
| Tôn Nam Kim | Hỏa kế Keller đo nhiệt độ tôn | 2019 |
| POSCO Việt Nam, Formosa Hà Tĩnh | Phát hiện mối hàn dải thép Pauly | 2019–2024 |
Xem thêm các dự án đã thực hiện và giải pháp cho ngành thép, tôn mạ.
Thiết bị TMP cung cấp
- Rayonic (Đức): máy đo độ dày lớp mạ bằng tia X dòng RS – xem Rayonic Việt Nam.
- Keller (Đức): hỏa kế CellaTemp cho lò ủ, lò sấy – xem Keller Việt Nam.
- Pauly (Đức): cảm biến phát hiện mối hàn, lỗ trên strip.
- Nireco (Nhật Bản): canh biên EPC/CPC – xem Nireco Việt Nam.
- Iba (Đức): thu thập và phân tích dữ liệu dây chuyền – TMP (Iba Vietnam) là đại lý độc quyền tại Việt Nam.
Câu hỏi thường gặp
Máy đo lớp mạ online có thay được đo trong phòng thí nghiệm không?
Đo online dùng để điều khiển liên tục; phòng thí nghiệm vẫn cần mẫu đối chứng theo tiêu chuẩn sản phẩm. Hai cách bổ sung cho nhau, và kết quả phòng thí nghiệm dùng để kiểm tra định kỳ máy đo online.
Lắp thêm máy đo lớp mạ cho dây chuyền đang chạy có khó không?
Cần khảo sát vị trí sau dao gió (khoảng cách đủ để lớp kẽm đông đặc, có không gian cho khung đo chạy ngang), nguồn điện, khí làm mát và tín hiệu kết nối với hệ thống điều khiển dao gió. Việc lắp đặt có thể bố trí trong đợt dừng máy định kỳ.
Hỏa kế đo nhiệt độ strip trong lò ủ bị sai, nguyên nhân thường là gì?
Thường do hệ số phát xạ thay đổi theo bề mặt thép, phản xạ từ thành lò hoặc cửa sổ quan sát bẩn. Chọn đúng loại hỏa kế, vị trí lắp và vệ sinh cửa sổ định kỳ sẽ khắc phục được.
Nguyên lý đo độ dày bằng tia X, đo lớp mạ XRF và kinh nghiệm thay đầu đo: xem máy đo độ dày thép bằng tia X và đo lớp mạ.
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com