Máy đo độ dày thép bằng tia X và đo lớp mạ XRF: nguyên lý, bảo trì
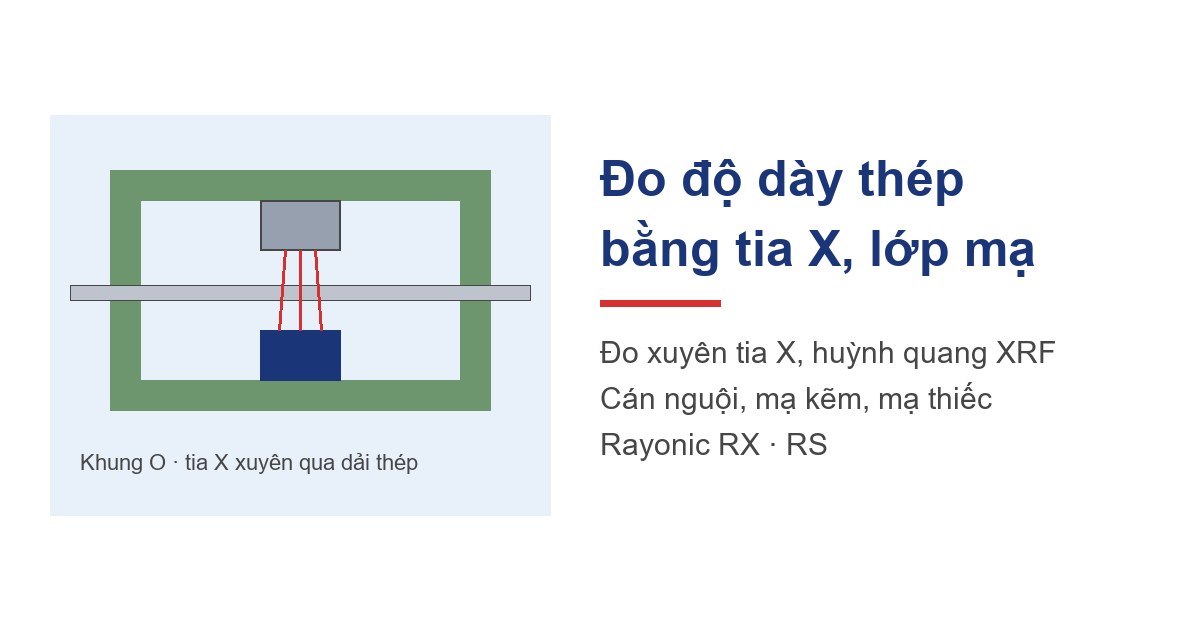
Trên dây chuyền cán nguội, mạ kẽm hay mạ thiếc, hai thông số quyết định chất lượng cuộn thép là độ dày tấm và khối lượng lớp mạ. Cả hai đều phải đo liên tục, không tiếp xúc, khi dải thép chạy nhanh. Phương pháp phổ biến nhất hiện nay dùng tia X: đo độ dày theo mức hấp thụ tia X qua tấm, và đo lớp mạ bằng huỳnh quang tia X (XRF).
Bài này giải thích hai nguyên lý, cách chọn khung đo và kinh nghiệm bảo trì đầu đo. Thiết bị ví dụ là dòng RX và RS của hãng Rayonic (Đức), do Tăng Minh Phát (TMP) cung cấp.
Đo độ dày thép bằng tia X: nguyên lý hấp thụ
Nguồn phát tia X đặt ở một phía dải thép, đầu thu ở phía đối diện. Tấm càng dày thì tia X bị hấp thụ càng nhiều, cường độ tới đầu thu càng giảm. Từ đường cong hiệu chuẩn theo vật liệu, máy tính ra độ dày tức thời. Mức năng lượng tia X được chọn theo vật liệu và dải độ dày, nên cùng một nguyên lý dùng được cho lá nhôm mỏng đến thép tấm dày.
- Dòng RX‑40, RX‑60 của Rayonic dùng cho tấm, lá mỏng và nhôm.
- Dòng RX‑90, RX‑120 dùng cho dải thép dày hơn trên máy cán nguội và dây chuyền xử lý.
- Tín hiệu độ dày đưa về hệ điều khiển độ dày tự động (AGC) của máy cán.
Đo khối lượng lớp mạ bằng huỳnh quang tia X (XRF)
Khi tia X chiếu vào lớp mạ, nguyên tử kim loại mạ (kẽm, thiếc…) phát ra tia X thứ cấp có năng lượng đặc trưng. Đầu thu đếm cường độ tia huỳnh quang này để tính khối lượng lớp mạ, thường tính bằng g/m². Dòng RS‑40 của Rayonic dùng nguyên lý này; nguồn phát, bộ lọc đầu thu và hình học đo được chỉnh theo từng loại lớp mạ.
| Tiêu chí | Dòng RX | Dòng RS |
|---|---|---|
| Nguyên lý | Hấp thụ tia X | Huỳnh quang tia X |
| Đại lượng | Độ dày tấm | Khối lượng lớp mạ |
| Vị trí | Máy cán, dây chuyền xử lý | Sau dao gió, sau bể mạ |
Tia X hay nguồn phóng xạ đồng vị?
Một số máy đo thế hệ cũ dùng nguồn đồng vị phóng xạ. Ống phát tia X có ưu điểm là tắt được hoàn toàn khi ngắt điện cao áp, nên việc bảo trì, vận chuyển và quản lý an toàn bức xạ đơn giản hơn. Dù vậy, thiết bị tia X vẫn phải có giấy phép, che chắn và khóa liên động an toàn theo quy định.
Khung C hay khung O?
- Khung C: một phía hở, dễ đưa vào và rút ra khỏi dải thép, hợp với dải hẹp hoặc khi cần quét ngang.
- Khung O: khép kín quanh dải thép, cứng vững, có xe chạy ngang để quét toàn bộ chiều rộng; phổ biến trên dây chuyền mạ rộng.
Dự án thực tế: Tôn Phương Nam (2025)
Năm 2025, TMP thực hiện thay đầu đo và module ống phát tia X cho hệ thống đo lớp mạ Rayonic dòng RS, khung O, trên dây chuyền mạ của Tôn Phương Nam, gồm lắp đặt và nhiều đợt chạy thử (commissioning) tại hiện trường. Module ống phát mới có chân đế nhỏ hơn nhưng tương thích với vị trí lắp cũ, nên không phải thay khung.
Lưu ý khi thay đầu đo trên khung O
- Ngắt điện cao áp bằng công tắc khóa ở cả hai phía, sau đó tắt hẳn máy đo.
- Tắt bộ làm mát để tránh nước bắn ra khi tháo ống.
- Tháo cáp, ống nước, tấm che tia X kèm cảm biến quang trước khi tháo đầu đo.
- Chỉ mở vít cố định đầu đo; không chạm vít chỉnh khoảng cách, nếu không phải hiệu chỉnh lại hình học đo.
- Chuyển vòng cách điện nhựa sang đầu đo mới trước khi lắp chốt giữ.
Sau khi thay, cần kiểm tra lại đường cong hiệu chuẩn bằng mẫu chuẩn và đối chiếu với kết quả phòng thí nghiệm trước khi đưa vào điều khiển dao gió.
Kết nối với hệ thống dữ liệu
Giá trị độ dày và lớp mạ có ý nghĩa nhất khi ghi đồng bộ với tốc độ dây chuyền, áp suất dao gió, nhiệt độ dải thép. Xem cách ghi đồng bộ trong bài đo độ dày tôn thép bằng hệ thống Iba, và tổng quan thiết bị đo cho dây chuyền mạ trong bài đo lường dây chuyền mạ kẽm. Với dây chuyền mạ thiếc, xem dự án dây chuyền mạ thiếc Perstima.
Các giải pháp khác cho ngành ở trang ngành thép, tôn mạ. Thông tin dòng sản phẩm và tài liệu hãng: Rayonic Việt Nam trên website Tăng Minh Phát.
Cách chọn hệ thống đo độ dày cho từng loại dây chuyền, đo một điểm hay đo biên dạng: xem máy đo độ dày thép, tôn online.
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com