Xác định thời điểm thay thế linh kiện hao mòn bằng dữ liệu vận hành
Thay linh kiện quá sớm là lãng phí phụ tùng và giờ công; thay quá muộn thì máy dừng đột ngột, hư hỏng lan sang các bộ phận đắt tiền hơn. Bài viết này trình bày cách xác định thời điểm thay thế linh kiện hao mòn – vòng bi, bánh răng, con lăn, trục cán, dao cắt, phớt, má phanh – dựa trên dữ liệu vận hành và dữ liệu tình trạng thực tế thay vì chỉ theo lịch.
Ba cách quyết định thời điểm thay linh kiện
| Cách làm | Dựa vào | Hạn chế |
|---|---|---|
| Theo lịch cố định | Số tháng, theo khuyến cáo nhà sản xuất | Không tính đến điều kiện làm việc thực tế; thay cả linh kiện còn tốt |
| Theo mức sử dụng | Giờ chạy, số chu kỳ, sản lượng (tấn, mét, số lần dập) | Sát thực tế hơn nhưng chưa phản ánh tình trạng thật của linh kiện |
| Theo tình trạng & xu hướng | Rung động, nhiệt độ, dòng điện, lực… và tốc độ xuống cấp | Cần hệ thống thu thập và phân tích dữ liệu |
Cách hiệu quả nhất là kết hợp mức sử dụng với dữ liệu tình trạng: biết linh kiện đã làm việc bao nhiêu và hiện đang “khỏe” đến đâu.
Quy trình xác định thời điểm thay thế dựa trên dữ liệu
- Chọn linh kiện trọng điểm: đắt tiền, thời gian chờ phụ tùng dài, hỏng là dừng dây chuyền.
- Đếm mức sử dụng tự động: giờ chạy, số chu kỳ, sản lượng qua linh kiện – lấy từ PLC, không ghi chép tay.
- Theo dõi chỉ số tình trạng phù hợp với dạng hao mòn (rung động cho vòng bi, bánh răng; lực/dòng điện cho dao cắt, khuôn; nhiệt độ cho ổ đỡ).
- Xác định ngưỡng cảnh báo và ngưỡng phải thay, dựa trên tiêu chuẩn và lịch sử của chính thiết bị.
- Ngoại suy xu hướng: từ tốc độ tăng của chỉ số, ước lượng còn bao lâu (hoặc bao nhiêu chu kỳ, bao nhiêu tấn) nữa sẽ chạm ngưỡng – đây là ước lượng tuổi thọ còn lại.
- Ghép vào kế hoạch dừng máy: thay vào lần dừng máy gần nhất trước thời điểm dự kiến, chuẩn bị sẵn phụ tùng.
- Ghi nhận sau khi thay: tình trạng thực tế của linh kiện cũ để hiệu chỉnh ngưỡng cho lần sau.
Ví dụ theo từng loại linh kiện
| Linh kiện | Chỉ số theo dõi | Dấu hiệu sắp phải thay |
|---|---|---|
| Vòng bi | Rung động (envelope), nhiệt độ | Tần số hỏng vòng bi xuất hiện và tăng nhanh – xem phát hiện sớm hỏng vòng bi |
| Bánh răng, hộp số | Rung tại tần số ăn khớp, dải biên | Dải biên tăng, nhiễu nền tăng |
| Trục cán, con lăn | Số tấn/mét đã cán, lực cán, chất lượng bề mặt sản phẩm | Đạt sản lượng giới hạn, lực tăng, lỗi bề mặt xuất hiện |
| Dao cắt, khuôn dập | Lực cắt/lực dập theo từng chu kỳ, số lần cắt | Lực tăng dần qua các chu kỳ – xem ibaInCycle |
| Động cơ | Dòng điện, nhiệt độ, rung | Dòng không tải tăng, mất cân bằng pha – xem giám sát động cơ |
Vai trò của hệ thống thu thập dữ liệu
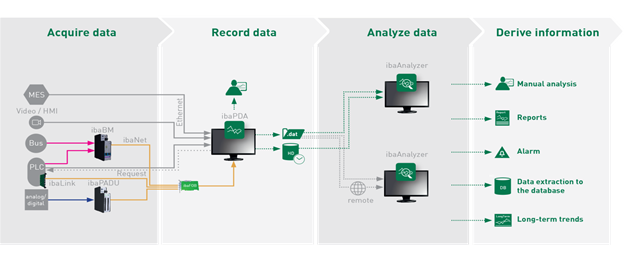
Để làm được các bước trên, nhà máy cần một hệ thống tự động: đếm mức sử dụng từ PLC, thu thập chỉ số tình trạng, lưu dữ liệu dài hạn và cảnh báo. Với nền tảng Iba:
- ibaPDA thu thập đồng thời dữ liệu PLC (giờ chạy, chu kỳ, sản lượng) và cảm biến – xem hệ thống thu thập dữ liệu Iba.
- ibaInSpectra, ibaInCycle tính các chỉ số tình trạng cho máy quay và máy chạy theo chu kỳ.
- ibaHD-Server lưu xu hướng nhiều tháng để ngoại suy – xem lưu trữ dữ liệu lịch sử nhà máy.
- ibaCMC hiển thị tình trạng và cảnh báo trên web – xem ibaCMC là gì?
Câu hỏi thường gặp
Có cần AI để dự đoán tuổi thọ còn lại không?
Không bắt buộc. Với đa số linh kiện, ngoại suy xu hướng của một vài chỉ số phù hợp kết hợp với mức sử dụng đã cho kết quả hữu ích. Mô hình phức tạp hơn chỉ cần khi có nhiều dữ liệu lịch sử và nhiều thiết bị giống nhau.
Nên bắt đầu từ đâu?
Bắt đầu từ 3–5 linh kiện gây dừng máy nhiều nhất hoặc đắt nhất, tự động hóa việc đếm mức sử dụng trước, sau đó bổ sung chỉ số tình trạng.
Đọc thêm: Bảo trì dự đoán (Predictive Maintenance) là gì?
Liên hệ kỹ sư TMP – đại lý độc quyền Iba tại Việt Nam:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com