Giám sát rung động máy công nghiệp: phương pháp, dấu hiệu hư hỏng và cách triển khai
Giám sát rung động máy công nghiệp là phương pháp đo và theo dõi dao động của máy quay – động cơ, bơm, quạt, hộp số, máy nén, giá cán – để phát hiện sớm các hư hỏng cơ khí như mất cân bằng, lệch trục, lỏng bulông hay hỏng vòng bi. Gần như mọi hư hỏng cơ khí của máy quay đều làm thay đổi đặc tính rung, nên rung động là “dấu hiệu sinh tồn” quan trọng nhất trong bảo trì dự đoán.
Vì sao rung động là chỉ số quan trọng nhất của máy quay?
- Rung động thay đổi rất sớm – thường trước khi nhiệt độ tăng hay xuất hiện tiếng kêu bất thường.
- Mỗi dạng hư hỏng có “chữ ký” tần số riêng, giúp không chỉ biết máy có vấn đề mà còn biết vấn đề nằm ở đâu.
- Đo được khi máy đang chạy, không cần dừng máy hay tháo lắp.
Các đại lượng rung động cần biết
| Đại lượng | Đơn vị thường dùng | Phù hợp để phát hiện |
|---|---|---|
| Dịch chuyển (displacement) | µm | Máy tốc độ thấp, dao động trục trong ổ đỡ trượt |
| Vận tốc (velocity) | mm/s RMS | Đánh giá mức rung tổng thể của máy – mất cân bằng, lệch trục, lỏng |
| Gia tốc (acceleration) | g hoặc m/s² | Hư hỏng tần số cao: vòng bi, bánh răng |
Mức rung tổng thể theo vận tốc thường được so sánh với tiêu chuẩn ISO 10816 / ISO 20816 (phân vùng tốt – chấp nhận được – cần theo dõi – nguy hiểm theo từng nhóm máy). Tuy nhiên, chỉ số tổng thể chỉ cho biết “máy đang rung nhiều hay ít”; muốn biết nguyên nhân cần phân tích phổ rung động FFT.
Dấu hiệu rung động của các hư hỏng thường gặp
| Hư hỏng | Dấu hiệu điển hình trên phổ rung |
|---|---|
| Mất cân bằng | Đỉnh lớn tại tần số quay (1X), chủ yếu phương hướng kính |
| Lệch trục (misalignment) | Đỉnh tại 1X và 2X, rung dọc trục (axial) cao |
| Lỏng cơ khí, lỏng chân đế | Nhiều hài bậc cao của tần số quay (1X, 2X, 3X…) |
| Hỏng vòng bi | Đỉnh tại tần số hỏng đặc trưng của vòng ngoài, vòng trong, con lăn (BPFO, BPFI, BSF) – thấy rõ trên phổ envelope |
| Hỏng bánh răng | Thay đổi quanh tần số ăn khớp răng và các dải biên (sideband) |
| Cộng hưởng | Rung tăng mạnh ở một dải tốc độ nhất định |
Ví dụ chi tiết về vòng bi và hộp số: Phát hiện sớm hỏng vòng bi hộp số bằng phân tích rung động.
Đo rung định kỳ hay giám sát rung động trực tuyến?
| Đo định kỳ (máy cầm tay) | Giám sát trực tuyến (online) | |
|---|---|---|
| Cách làm | Kỹ thuật viên đi đo theo lộ trình, hàng tuần/tháng | Cảm biến gắn cố định, dữ liệu liên tục 24/7 |
| Chi phí ban đầu | Thấp | Cao hơn |
| Phát hiện sự cố phát triển nhanh | Dễ bỏ sót giữa hai lần đo | Phát hiện ngay, có cảnh báo tự động |
| Phù hợp | Thiết bị phụ, nhiều máy nhỏ | Thiết bị quan trọng, khó tiếp cận, chạy liên tục |
Nhiều nhà máy kết hợp cả hai: giám sát trực tuyến cho máy quan trọng nhất và đo định kỳ cho phần còn lại.
Lắp cảm biến rung động đúng cách
- Dùng cảm biến gia tốc công nghiệp (thường chuẩn IEPE) phù hợp dải tần cần đo.
- Gắn tại vỏ ổ đỡ, càng gần vòng bi càng tốt; đo theo phương hướng kính (ngang, đứng) và dọc trục.
- Gắn bằng bulông cấy hoặc đế dán cho giám sát cố định; đế nam châm chỉ phù hợp đo tạm thời.
- Ghi lại tốc độ quay và tải cùng lúc với rung động để so sánh đúng điều kiện vận hành.
Hệ thống giám sát rung động trực tuyến với Iba

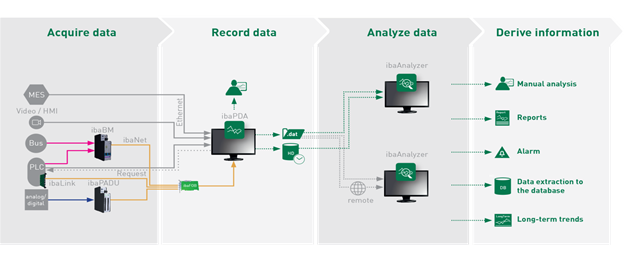
Điểm mạnh của giải pháp Iba là đặt dữ liệu rung động cạnh dữ liệu quá trình (tốc độ, tải, lực cán… từ PLC) trên cùng trục thời gian. Nhờ đó dễ phân biệt rung tăng do thay đổi chế độ vận hành với rung tăng do hư hỏng thật:
- ibaPDA và module đo rung của Iba thu thập tín hiệu gia tốc cùng dữ liệu PLC – xem hệ thống thu thập dữ liệu công nghiệp Iba.
- ibaInSpectra tính phổ FFT, envelope và các chỉ số đặc trưng theo thời gian thực.
- ibaCMC hiển thị tình trạng thiết bị và cảnh báo trên nền web – xem ibaCMC là gì?
Các bước triển khai giám sát rung động
- Lập danh sách máy quay quan trọng và lịch sử hư hỏng.
- Chọn điểm đo, loại cảm biến, phương pháp lắp.
- Kết nối cảm biến và tín hiệu tốc độ/tải vào hệ thống thu thập.
- Ghi nhận trạng thái chuẩn khi máy chạy tốt, đặt ngưỡng cảnh báo theo tiêu chuẩn và theo từng máy.
- Theo dõi xu hướng, phân tích phổ khi có cảnh báo, ghi nhận kết quả sau mỗi lần sửa chữa.
Câu hỏi thường gặp
Mức rung bao nhiêu là nguy hiểm?
Tùy nhóm máy (công suất, kiểu chân đế, tốc độ). Tiêu chuẩn ISO 10816/20816 đưa ra các vùng tham khảo; thực tế nên kết hợp với xu hướng của chính máy đó – rung tăng gấp đôi so với trạng thái chuẩn là dấu hiệu cần kiểm tra dù vẫn trong vùng “chấp nhận được”.
Máy chạy tốc độ thay đổi có giám sát được không?
Được, nhưng cần ghi tốc độ quay cùng lúc với rung động và dùng phân tích theo bậc (order analysis) để so sánh đúng.
Cần tư vấn giám sát rung động?
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com