Hỏa kế trong hàn: gia nhiệt trước hàn, kiểm soát tốc độ nguội và hàn điện trở đường
Chất lượng mối hàn phụ thuộc nhiều vào nhiệt độ: gia nhiệt trước hàn với thép dày hoặc thép hợp kim, nhiệt độ giữa các lớp hàn, và tốc độ nguội của vùng hàn. Sai lệch nhiệt độ có thể gây nứt nguội, giòn vùng ảnh hưởng nhiệt hoặc mối hàn không đạt cơ tính.
Hỏa kế đo không tiếp xúc, nhanh, không cần gắn cảm biến lên chi tiết như phấn chỉ thị nhiệt hay cặp nhiệt. Bài này trình bày 3 ứng dụng hỏa kế Keller trong hàn.
1. Gia nhiệt trước hàn và nhiệt độ giữa các lớp
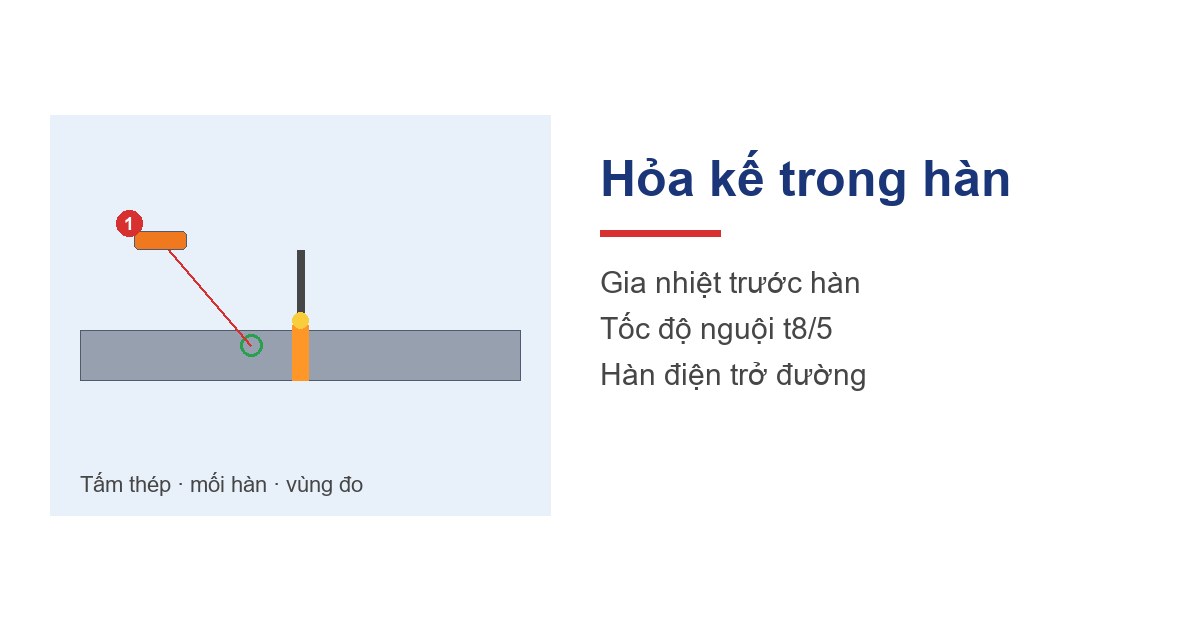
Với thép dày, thép cường độ cao hoặc thép hợp kim, quy trình hàn (WPS) thường quy định nhiệt độ gia nhiệt tối thiểu trước khi hàn và nhiệt độ giữa các lớp tối đa. Gia nhiệt giúp hydro thoát ra và giảm tốc độ nguội, hạn chế nứt nguội.
- Hỏa kế cầm tay PT 120: thợ hàn hoặc QC kiểm tra nhanh nhiệt độ vùng chuẩn bị hàn trước mỗi lớp.
- CellaTemp PKL 28: lắp cố định trên máy hàn tự động, đèn LED hiển thị vị trí vùng đo, đưa tín hiệu về bộ điều khiển gia nhiệt.
2. Kiểm soát tốc độ nguội vùng hàn
Tốc độ nguội của vùng hàn, thường được đánh giá qua thời gian nguội từ 800 °C xuống 500 °C (t8/5), quyết định tổ chức kim loại và độ dai của vùng ảnh hưởng nhiệt. Nguội quá nhanh dễ tạo tổ chức cứng giòn, nguội quá chậm làm hạt thô.
Hỏa kế PKL 28 đáp ứng nhanh, ghi lại đường cong nhiệt độ ngay sau hồ quang để tính tốc độ nguội và điều chỉnh năng lượng hàn hoặc gia nhiệt. Hỏa kế cầm tay PT 120 dùng cho kiểm tra hiện trường.
3. Hàn điện trở đường
Hàn điện trở đường (seam welding) dùng con lăn điện cực tạo mối hàn liên tục, ví dụ thùng nhiên liệu, lon, ống mỏng. Nhiệt độ mối hàn phản ánh dòng hàn, lực ép và tốc độ, nên đo liên tục giúp phát hiện mối hàn nguội hoặc cháy.
- CellaTemp PKF 26: hỏa kế cáp quang với đầu đo nhỏ, đặt sát vùng hàn chật hẹp; có laser chỉ điểm để căn đầu đo.
- CellaTemp PKL 28 và hỏa kế cầm tay PT 120 cho các vị trí rộng hơn hoặc kiểm tra.
Lưu ý khi đo
- Tránh để vùng đo dính hồ quang trực tiếp; đặt hỏa kế đo ngay sau vùng hàn hoặc giữa các lần hàn.
- Bề mặt thép sáng sau mài có hệ số phát xạ thấp; nên hiệu chỉnh hệ số phát xạ hoặc đo trên vùng có lớp oxit.
- Bảo vệ kính hỏa kế khỏi tia bắn và khói hàn.
- Lưu nhiệt độ theo mối hàn để làm hồ sơ chất lượng.
Lợi ích
- Tuân thủ quy trình hàn, có số liệu cho hồ sơ QC.
- Giảm nứt nguội và mối hàn giòn.
- Phát hiện sớm mối hàn điện trở đường không đạt.
Xem thêm hỏa kế cho gia nhiệt cảm ứng (gồm hàn vảy cảm ứng), phát hiện mối hàn dải thép và hỏa kế cầm tay và cố định Keller.
Câu hỏi thường gặp
Phấn chỉ thị nhiệt có đủ không?
Phấn chỉ thị chỉ cho biết đã vượt một ngưỡng nhiệt. Hỏa kế cho giá trị số, ghi lại được, phù hợp khi cần hồ sơ hoặc theo dõi tốc độ nguội.
Hỏa kế có đo trong lúc đang hàn được không?
Hồ quang phát bức xạ rất mạnh, làm sai số đo. Nên đo ngay sau vùng hàn hoặc giữa các lớp.
Đo thép không gỉ được không?
Được, nhưng thép không gỉ sáng có hệ số phát xạ thấp, cần hiệu chỉnh theo bề mặt thực tế.
Keller và TMP
Tăng Minh Phát là đơn vị phân phối độc quyền Keller tại Việt Nam, hỗ trợ khảo sát vị trí đo, chọn model, cung cấp bộ gá, phụ kiện và hướng dẫn lắp đặt. Xem thêm hỏa kế Keller theo ngành.
Thông tin cần gửi khi cần tư vấn
- Quy trình hàn: hồ quang, điện trở đường, cảm ứng
- Vật liệu, chiều dày
- Nhiệt độ cần kiểm soát
- Hàn tay hay tự động
- Nhu cầu ghi hồ sơ
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com