Hỏa kế đo nhiệt độ cho máy cán nóng thép: trước lò nung, trong lò và tại giá cán
Trong cán nóng, nhiệt độ phôi ảnh hưởng trực tiếp đến lực cán, kích thước và cơ tính sản phẩm. Phôi quá nguội làm tăng lực cán, có thể gây quá tải giá cán. Phôi quá nóng tốn nhiên liệu, tăng vảy oxit và có thể làm hạt thép thô.
Bài này trình bày các vị trí đo nhiệt độ từ đầu lò nung đến giá cán và cách chọn hỏa kế Keller cho từng vị trí.
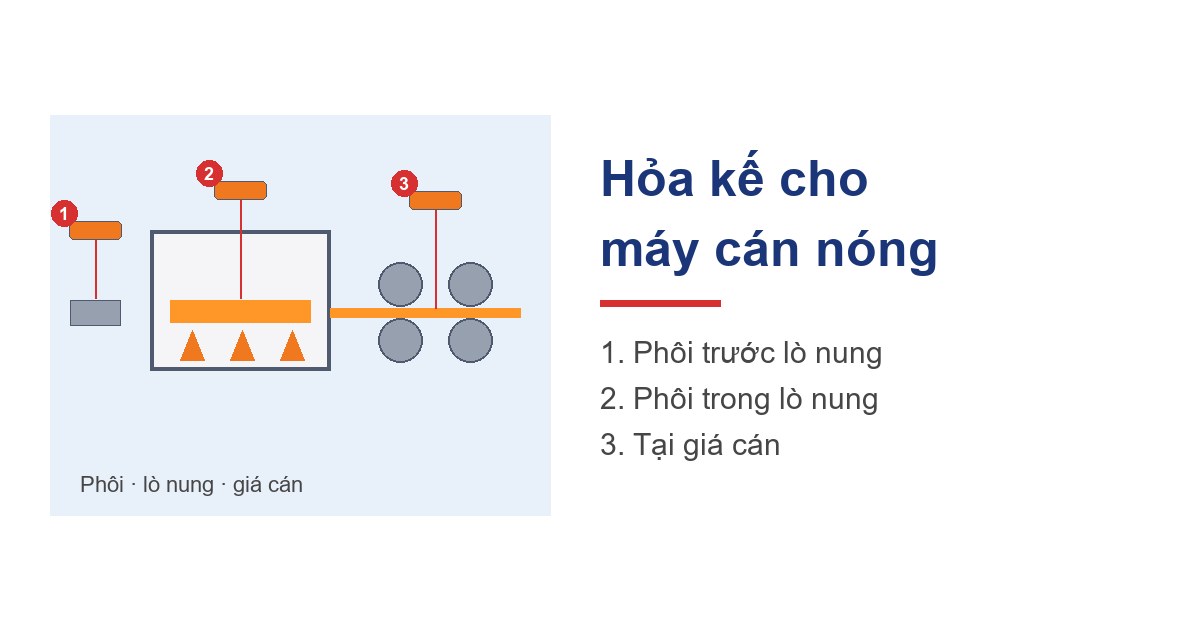
Các vị trí đo
| Vị trí | Nhiệt độ phôi | Mục đích |
|---|---|---|
| 1. Trước lò nung | Từ nhiệt độ phòng đến khoảng 800 °C | Biết phôi nguội hay nạp nóng để chỉnh chế độ nung |
| 2. Trong lò nung | Trên 750 °C | Theo dõi phôi được nung đều, đủ nhiệt |
| 3. Tại giá cán | Trên 500 °C | Kiểm soát nhiệt độ cán, nhiệt độ cán tinh |
1. Phôi trước lò nung
Nhà máy có nạp nóng phôi từ máy đúc cần biết nhiệt độ từng phôi trước khi vào lò, để hệ điều khiển lò tính thời gian nung và lượng nhiên liệu phù hợp. Keller chọn model theo nhiệt độ phôi:
- Dưới 150 °C (phôi nguội): CellaTemp PA 10, cảm biến thermopile, bước sóng 8–14 µm, dải đo 0–1000 °C.
- Trên 150 °C (phôi ấm, nạp nóng): CellaTemp PA 29, bước sóng 1,8–2,2 µm, dải đo 150–800 °C.
2. Phôi trong lò nung
Đo nhiệt độ bề mặt phôi trong lò qua lỗ quan sát trên thành lò giúp kiểm tra phôi đã đủ nhiệt trước khi ra lò. Keller dùng hỏa kế hai màu CellaTemp PA 40 dải 750–2400 °C, lấy nét từ 0,4 m đến vô cực. Khi đo trong lò cần chú ý bức xạ phản xạ từ thành lò và ngọn lửa; vị trí ngắm nên chọn ở vùng ít ảnh hưởng của đầu đốt.
3. Tại giá cán
Tại giá cán có nước làm mát trục, hơi nước và khói. Hỏa kế hai màu đo tỷ số bức xạ nên không bị ảnh hưởng bởi khói và hơi nước che một phần vùng đo. Keller chọn theo nhiệt độ:
| Nhiệt độ | Model | Dải đo | Lấy nét |
|---|---|---|---|
| Trên 500 °C | CellaTemp PA 40 | 500–1400 °C | 0,3 m đến vô cực |
| Trên 650 °C | CellaTemp PA 40 | 650–1700 °C | 1,2 m đến vô cực |
Các hỏa kế PA 40 có thể ngắm bằng camera tích hợp, tia laser dẫn hướng hoặc ngắm qua ống kính, giúp căn vùng đo đúng vào phôi đang chạy.
Tóm tắt model
| Model | Nguyên lý | Dải đo | Vị trí |
|---|---|---|---|
| PA 10 | Một màu, 8–14 µm | 0–1000 °C | Phôi nguội trước lò |
| PA 29 | Một màu, 1,8–2,2 µm | 150–800 °C | Phôi ấm trước lò |
| PA 40 | Hai màu, 0,95/1,05 µm | 500–2400 °C (tùy phiên bản) | Trong lò, giá cán |
Lưu ý lắp đặt
- Lắp đầu đo ngoài vùng nước bắn, dùng bộ gá có khí thổi.
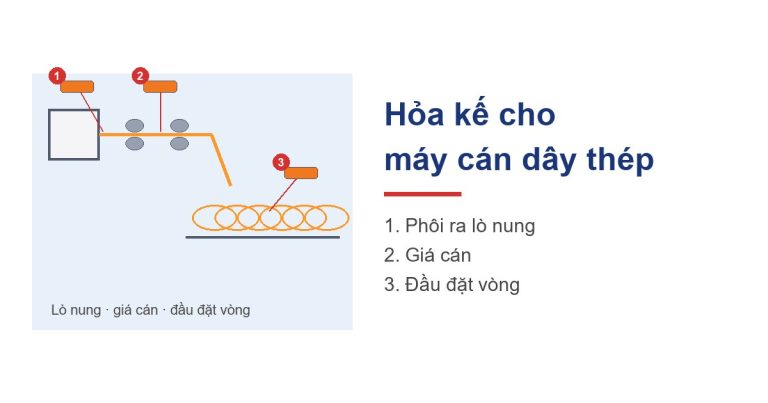
- Với phôi nhỏ như billet, cán dây, chọn vùng đo nhỏ hơn bề rộng phôi ở khoảng cách lắp.
- Kết hợp tín hiệu có phôi từ máy dò kim loại nóng để chỉ ghi nhiệt độ khi có phôi.
- Đưa nhiệt độ về hệ điều khiển cán để chỉnh tốc độ, khe hở trục, nước làm mát.
Lợi ích
- Giảm nguy cơ quá tải giá cán do phôi nguội.
- Ổn định kích thước và cơ tính sản phẩm.
- Tiết kiệm nhiên liệu lò nung khi nạp nóng có kiểm soát.
- Có dữ liệu nhiệt độ từng phôi để truy vết chất lượng.
Phôi đến từ máy đúc liên tục, xem bài hỏa kế cho máy đúc liên tục. Để ghi nhiệt độ cùng lực cán, tốc độ và các tín hiệu khác trên một trục thời gian, có thể dùng hệ thống thu thập dữ liệu iba. Các cảm biến quang cho nhà máy thép có trong bài cảm biến quang nhà máy thép.
Câu hỏi thường gặp
Vì sao trước lò nung lại dùng hai model khác nhau?
Phôi nguội phát bức xạ chủ yếu ở bước sóng dài nên dùng PA 10 (8–14 µm). Phôi từ 150 °C trở lên dùng PA 29 ở bước sóng ngắn hơn, ít bị ảnh hưởng bởi hệ số phát xạ.
Hơi nước ở giá cán có làm sai số đo không?
Hỏa kế hai màu chịu được việc hơi nước, khói che một phần vùng đo. Nếu hơi quá dày, nên thêm ống ngắm có khí thổi.
Đo nhiệt độ trong lò nung có chính xác không?
Có thể đo tốt nếu chọn vị trí ngắm hợp lý, tránh phản xạ từ ngọn lửa và thành lò, và hiệu chỉnh hệ số phát xạ theo mác thép.
Keller và TMP
Tăng Minh Phát là đơn vị phân phối độc quyền Keller tại Việt Nam, hỗ trợ khảo sát vị trí đo, chọn model, cung cấp bộ gá, khí thổi, phụ kiện và hướng dẫn lắp đặt. Xem thêm hỏa kế Keller theo ngành.
Với ống thép không hàn, xem bài hỏa kế cho máy cán ống thép.
Ứng dụng cụ thể cho thép dài: hỏa kế cho máy cán thép thanh, máy cán dây thép và sàn nguội.
Thông tin cần gửi khi cần tư vấn
- Loại sản phẩm cán: thép tấm, thép hình, thép dây, thép thanh
- Kích thước phôi và tốc độ cán
- Vị trí cần đo, dải nhiệt độ
- Khoảng cách lắp đặt, điều kiện hơi nước
- Tín hiệu đưa về PLC, hệ điều khiển cán
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com