Hệ thống điều khiển lực căng cho ngành giấy, bao bì, màng, thép
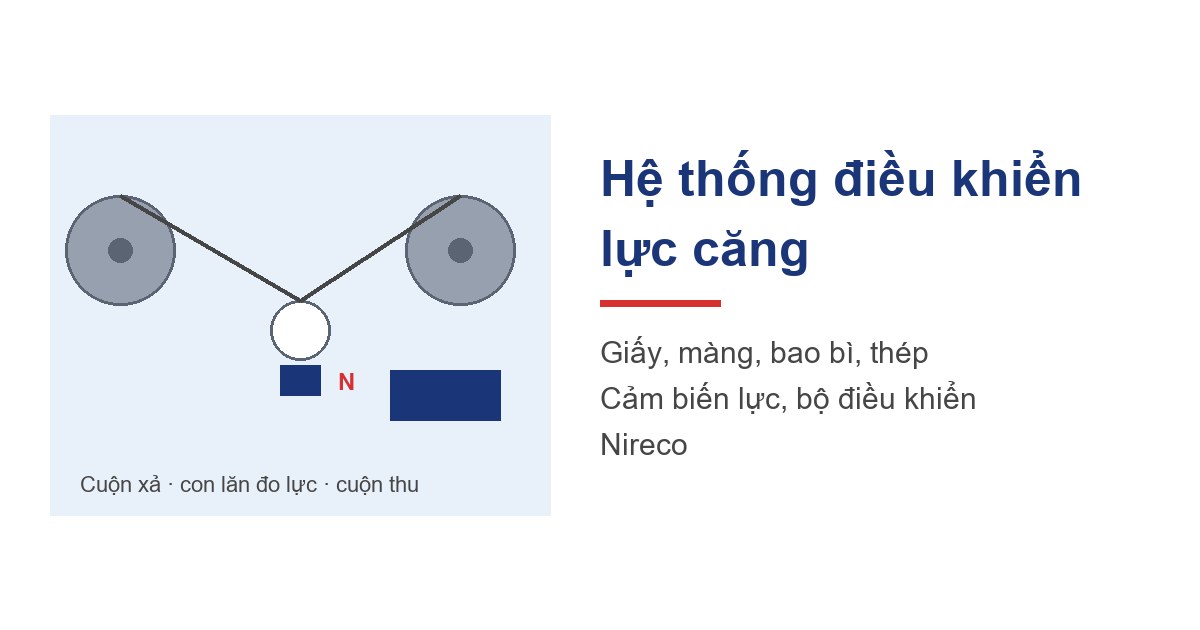
Trên máy in, máy ghép màng, máy chia cuộn giấy hay dây chuyền xử lý dải thép, vật liệu chạy liên tục từ cuộn xả qua các con lăn tới cuộn thu. Lực căng quá lớn làm giãn, rách màng, đứt giấy; quá nhỏ làm vật liệu chùng, nhăn, lệch biên và cuộn thu bị lỏng. Hệ thống điều khiển lực căng giữ lực này ổn định dù đường kính cuộn và tốc độ thay đổi.
Bài này giải thích các thành phần, phương pháp điều khiển lực căng và cách chọn, với ví dụ giải pháp của Nireco (Nhật Bản), hãng có cả hệ thống điều khiển lực căng và canh biên cho ngành màng, in, giấy và thép, do Tăng Minh Phát (TMP) cung cấp.
Ba vùng lực căng trên một dây chuyền
| Vùng | Thiết bị tác động | Yêu cầu |
|---|---|---|
| Cuộn xả | Phanh hoặc động cơ | Giữ căng khi cuộn nhỏ dần |
| Vùng giữa | Con lăn kéo | Ổn định khi in, ghép |
| Cuộn thu | Động cơ, ly hợp | Giảm dần lực căng |
Thành phần của hệ điều khiển lực căng
- Cảm biến lực căng: hai load cell đặt dưới gối đỡ một con lăn, đo lực vật liệu ép lên con lăn.
- Bộ điều khiển lực căng: so sánh lực đo với giá trị đặt, tính toán theo đường kính cuộn, tốc độ.
- Cơ cấu chấp hành: phanh bột từ, ly hợp, động cơ servo hoặc biến tần cho cuộn xả, cuộn thu.
- Con lăn dancer (nếu có): con lăn treo bằng xi lanh hoặc lò xo, hấp thụ dao động lực căng.
Các phương pháp điều khiển
| Phương pháp | Nguyên lý | Phù hợp |
|---|---|---|
| Vòng hở | Tính theo đường kính cuộn | Yêu cầu không cao |
| Vòng kín load cell | Đo lực, điều chỉnh liên tục | Màng mỏng, in |
| Dancer | Giữ vị trí con lăn treo | Tốc độ thay đổi nhiều |
Điều khiển vòng kín bằng load cell cho độ chính xác cao nhất, thường dùng cho màng mỏng, máy in ống đồng, máy ghép. Phương pháp dancer hấp thụ tốt dao động khi tăng giảm tốc, nối cuộn.
Giảm dần lực căng khi thu cuộn (taper)
Khi cuộn thu lớn dần, nếu giữ nguyên lực căng thì các vòng trong bị ép quá chặt, gây nhăn, biến dạng lõi. Bộ điều khiển giảm dần lực căng theo đường kính cuộn theo một tỷ lệ cài đặt, giúp cuộn chặt đều từ trong ra ngoài.
Lực căng và canh biên đi cùng nhau
Lực căng không ổn định làm vật liệu lệch biên; ngược lại, hệ canh biên làm việc tốt nhất khi lực căng ổn định. Vì vậy trên dây chuyền màng, giấy và thép, hai hệ thống này thường được thiết kế cùng nhau. Xem hệ thống EPC là gì và nâng cấp EPC, CPC Nireco đời cũ.
Ứng dụng theo ngành
- Màng nhựa, bao bì mềm: máy thổi màng, máy in ống đồng, máy ghép, máy chia cuộn.
- Giấy: máy cuộn lại, máy cắt cuộn, máy tráng phủ.
- Thép, nhôm: dây chuyền tẩy gỉ, mạ, cắt xẻ băng; lực căng do tổ hợp con lăn kéo (bridle) và động cơ cuộn tạo ra.
- Dệt, vải không dệt, băng keo: cuộn xả và cuộn thu tốc độ cao.
Thông tin cần có khi thiết kế
- Loại vật liệu, chiều dày, khổ rộng và dải lực căng yêu cầu.
- Tốc độ dây chuyền, đường kính cuộn lớn nhất và nhỏ nhất.
- Cơ cấu hiện có: phanh, ly hợp hay động cơ, biến tần.
- Vị trí có thể lắp con lăn đo lực và không gian lắp đặt.
Trên dây chuyền tốc độ cao, dữ liệu lực căng nên được ghi đồng bộ với tốc độ, mô men động cơ để phân tích lỗi đứt, nhăn: xem hệ thống thu thập dữ liệu Iba. Danh mục sản phẩm: Nireco Việt Nam trên website Tăng Minh Phát.
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com