Cân băng tải là gì? Cấu tạo, nguyên lý và các phương pháp hiệu chuẩn
Cân băng tải là thiết bị đo khối lượng vật liệu rời (than, đá, clinker, quặng, xi măng, ngũ cốc…) đang di chuyển trên băng tải mà không cần dừng dây chuyền. Hệ thống cho biết lưu lượng tức thời (tấn/giờ) và tổng khối lượng đã vận chuyển, phục vụ kiểm soát sản xuất, định lượng phối liệu và giao nhận hàng hóa trong nhà máy xi măng, nhiệt điện, khai khoáng, cảng và vật liệu xây dựng.
Cấu tạo của hệ thống cân băng tải
| Bộ phận | Chức năng |
|---|---|
| Giường cân (weigh bridge) | Khung đỡ một hoặc nhiều cụm con lăn, truyền tải trọng của vật liệu xuống cảm biến |
| Cảm biến lực (load cell) | Chuyển tải trọng thành tín hiệu điện |
| Cảm biến tốc độ | Đo tốc độ chạy của băng (encoder hoặc bánh xe đo tốc độ) |
| Bộ tích phân (integrator) | Nhân tải trọng với tốc độ để tính lưu lượng và cộng dồn tổng khối lượng; xuất tín hiệu 4–20 mA, xung, truyền thông về PLC/DCS |
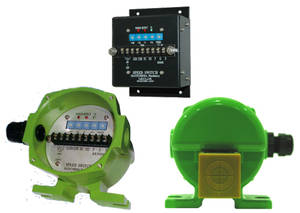
| Thiết bị bảo vệ băng tải | Công tắc lệch băng, công tắc tốc độ, báo rách băng – giúp cân hoạt động ổn định |
Nguyên lý hoạt động
Lưu lượng vật liệu được tính theo công thức cơ bản: Lưu lượng = Tải trọng trên một mét băng × Tốc độ băng. Cảm biến lực đo khối lượng vật liệu trên đoạn băng nằm trên giường cân (kg/m); cảm biến tốc độ đo vận tốc băng (m/s). Bộ tích phân tính ra lưu lượng tức thời (t/h) và cộng dồn theo thời gian thành tổng khối lượng (tấn).
Giường cân đơn và giường cân đa điểm
| Loại | Đặc điểm | Phù hợp |
|---|---|---|
| Giường cân một cụm con lăn | Gọn, chi phí thấp, lắp đặt nhanh | Kiểm soát sản xuất, yêu cầu độ chính xác vừa phải |
| Giường cân đa điểm (nhiều cụm con lăn) | Đoạn cân dài hơn, giảm ảnh hưởng dao động của băng | Định lượng, giao nhận thương mại, yêu cầu độ chính xác cao |
Những yếu tố ảnh hưởng đến độ chính xác
- Vị trí lắp đặt: nên đặt ở đoạn băng thẳng, lực căng ổn định, xa điểm cấp liệu và đoạn cong.
- Căn chỉnh con lăn: các con lăn trước và sau giường cân phải thẳng hàng, cùng cao độ.
- Lực căng và độ võng của băng thay đổi theo nhiệt độ, tải.
- Băng lệch, bám liệu trên con lăn, băng mòn không đều.
- Hiệu chuẩn định kỳ và kiểm tra điểm không (zero).
Các phương pháp hiệu chuẩn cân băng tải
- Hiệu chuẩn điểm không (zero): chạy băng không tải nhiều vòng để bù khối lượng của băng.
- Hiệu chuẩn bằng quả cân chuẩn (static weights): đặt tải trọng chuẩn lên giường cân để kiểm tra hệ số.
- Hiệu chuẩn bằng xích chuẩn (test chain): mô phỏng tải phân bố đều trên băng chạy.
- Hiệu chuẩn bằng vật liệu thực (material test): cho một lượng vật liệu đã cân chính xác chạy qua cân và so sánh – phương pháp sát thực tế nhất.
Ứng dụng
- Nhà máy xi măng: cân đá vôi, sét, phụ gia, clinker, định lượng phối liệu.
- Nhiệt điện: cân than cấp lò, than nhập kho.
- Khai khoáng, cảng biển: giao nhận quặng, than, vật liệu rời.
- Vật liệu xây dựng, phân bón, thực phẩm dạng hạt.
Xem thêm giải pháp ngành: xi măng & khai khoáng · điện & năng lượng.
Giải pháp cân băng tải của TMP
TMP cung cấp và tích hợp hệ thống cân băng tải của Schenck Process (Qlar), Sensy, cùng thiết bị bảo vệ băng tải Matsushima; hỗ trợ khảo sát vị trí lắp đặt, hiệu chuẩn, sửa chữa và nâng cấp hệ thống cân hiện hữu. Xem: cân & giám sát băng tải.
Câu hỏi thường gặp
Cân băng tải đạt độ chính xác bao nhiêu?
Tùy loại giường cân, điều kiện lắp đặt và băng tải; hệ thống được thiết kế và hiệu chuẩn tốt có thể đạt độ chính xác cao phục vụ cả giao nhận thương mại. TMP sẽ tư vấn cấu hình theo yêu cầu cụ thể.
Bao lâu nên hiệu chuẩn một lần?
Nên kiểm tra điểm không thường xuyên và hiệu chuẩn định kỳ theo quy trình nhà máy, đặc biệt sau khi thay băng, căn chỉnh lại con lăn hoặc khi số liệu cân lệch so với thực tế.
Có lắp được trên băng tải đang vận hành không?
Được, nhưng cần khảo sát vị trí phù hợp và căn chỉnh con lăn khu vực cân; việc lắp đặt thường thực hiện trong đợt dừng máy ngắn.
Liên hệ kỹ sư TMP:
- Điện thoại / Zalo: 0917 943 068
- Email: project@tmpvietnam.com